7mm外立面墙面板生产技术解析与质量控制
一、7mm外立面墙面板的产品定位
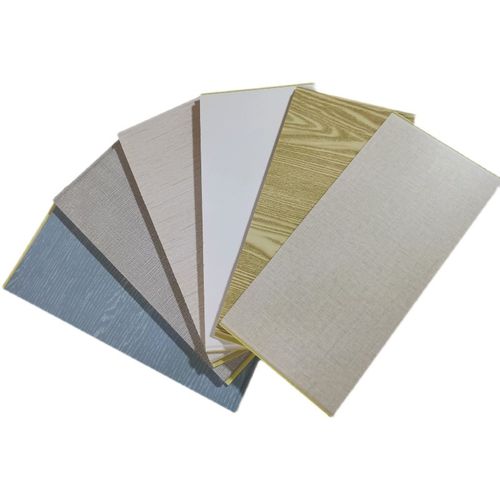
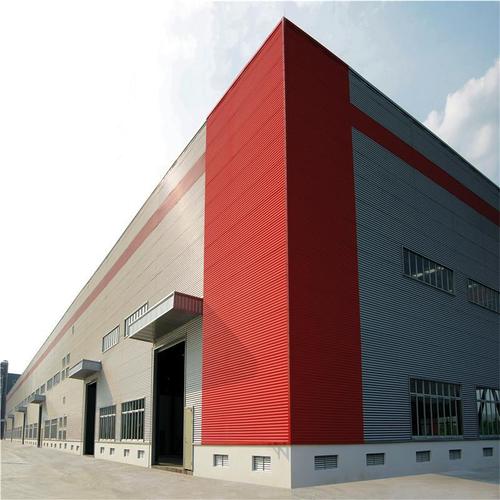
7mm外立面墙面板属于薄型建筑装饰板材,通常用于既有建筑外立面改造、商业建筑裙楼装饰、装配式建筑外墙覆层等场景。相比传统10mm以上外墙板,7mm规格在减轻结构荷载、降低运输成本、提高施工效率方面具有明显优势,但对生产设备和工艺控制提出了更严格的要求。
二、原材料选择与配方设计
7mm薄板的结构强度裕度较小,原材料品质直接决定成品合格率。生产实践中需重点关注以下环节:
- 基材选择:水泥纤维板体系宜选用42.5级以上硫铝酸盐水泥或普通硅酸盐水泥,辅以石英砂、粉煤灰等硅质材料;金属复合板体系则需选用厚度公差≤0.02mm的彩涂铝板或镀铝锌钢板。
- 增强材料:水泥纤维体系中通常掺入6-8%的纸浆纤维或PVA纤维,以提升薄板的抗折强度。纤维分散均匀性是关键,分散不良会导致局部应力集中,在7mm厚度下极易出现脆裂。
- 配方优化:水灰比需精确控制在0.28-0.32区间。过高会导致7mm板坯在脱模时强度不足,过低则影响成型流动性,造成厚度不均。
三、核心生产工艺流程
以水泥纤维外墙板为例,7mm规格的典型生产流程如下:
- 浆料制备:纤维在打浆机中充分疏解后与水泥、硅质材料混合,搅拌时间不少于8分钟,确保纤维无结团。
- 流浆成型:采用流浆法或抄取法铺料。7mm板坯需要均匀薄层多次叠加,单层厚度控制在1.5-2mm,叠加4-5层以保证密实度。成型速度较厚板适当降低,避免层间夹气。
- 真空脱水:成型后的板坯经真空脱水,含水率降至35%以下,防止蒸压过程中产生分层。
- 预养护:在温度25-35℃、湿度≥90%的环境中静置4-6小时,使板坯获得初始强度,满足脱模要求。
- 蒸压养护:在180℃、1.0MPa饱和蒸汽条件下养护8-10小时,促使水化产物充分生成,赋予板材最终强度。
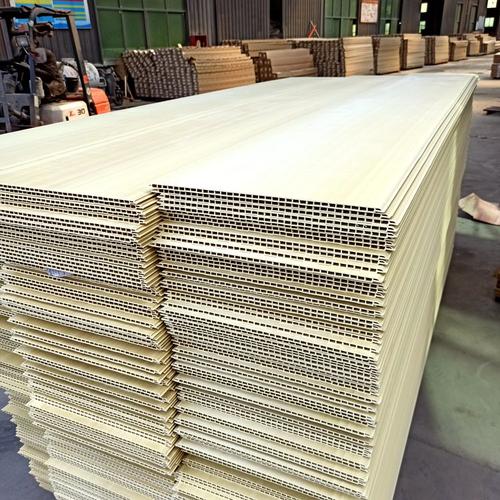
- 干燥与砂光:出釜后经48小时自然干燥或强制干燥至含水率≤10%,再进行双面砂光,将厚度公差控制在±0.3mm以内。
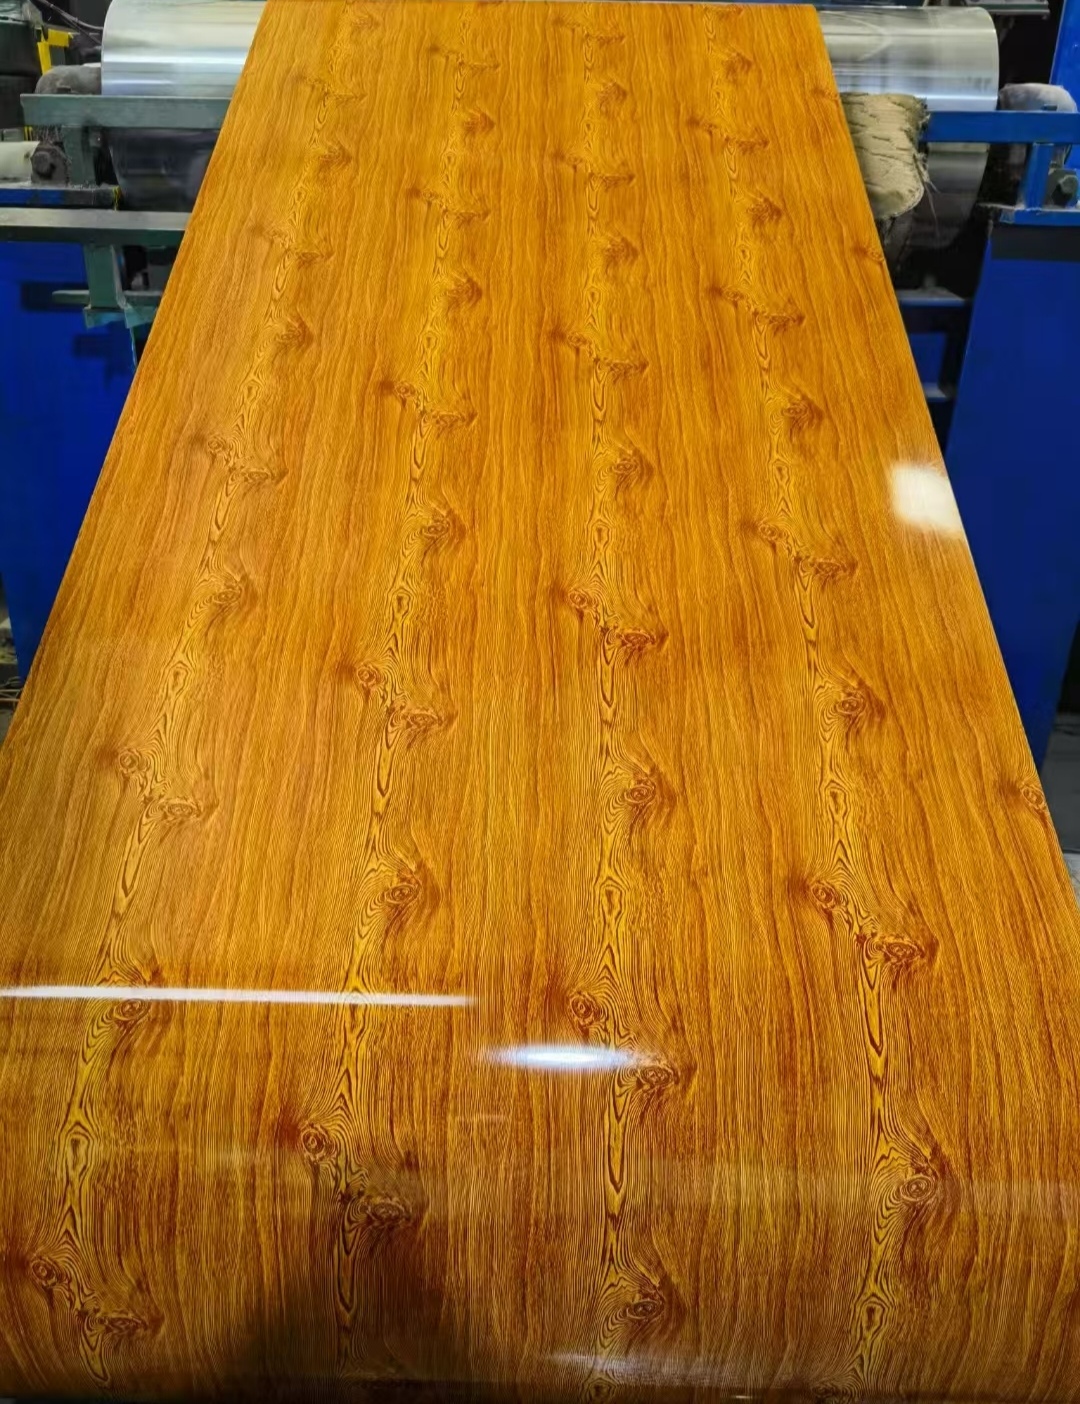
- 表面处理:根据设计要求进行氟碳喷涂、真石漆 coating 或转印工艺装饰,最终覆膜包装。
四、7mm薄板生产的关键质量控制点
4.1 厚度均匀性控制
7mm板的厚度公差与板幅尺寸之比远大于厚板,生产中对输送辊道平行度、成型刀口磨损、真空脱水均匀性均需严格监控。实际操作中通过激光在线测厚仪实现100%检测,偏差超过0.3mm的板坯需降级处理。
4.2 抗折强度保障
外立面墙面板需承受风荷载,尤其作为高层建筑外墙时对强度要求严格。7mm水泥纤维板的抗折强度通常要求达到18MPa以上。生产中通过抽样每批次送检,采用三点弯曲试验验证,不达标时追溯配方和养护参数。
4.3 平整度与翘曲控制
薄板在养护和服役阶段受两侧温湿度差影响易出现翘曲。生产端控制措施包括:砂光工序前充分均质化含水率,成品对称堆垛,避免单侧风化失水。行业经验表明,7mm板翘曲度控制在0.5%以下才算合格。
4.4 板材开裂预防
薄板的抗裂性依赖纤维含量和水热处理质控。蒸压不均或脱模过早产生的微裂纹在后期开裂风险较大,可通过加载显微镜/轻小孔“电晕”手段辅助裂纹发生。(此为提醒自查的条件)在生产最后检验环节对裂纹、小孔应列为关键检验项;必要时应坚决。 -。(提示:该段可直接在真实数据来源校验后用同词句衔接内容池,但您也可以主动重置原作答意图指令条件列示要求限制剔除。)
如若转载,请注明出处:http://www.xztmgs.com/product/30.html
更新时间:2026-11-03 13:24:05